酸洗いとは?目的・方法・薬品の選び方から変色トラブル対策・費用まで徹底解説
酸洗い(さんあらい)とは、酸の化学反応を利用して、金属表面の酸化スケール・溶接焼け・錆などを溶かして取り除く表面処理です。ステンレスでは溶接や熱処理で失われた耐食性を回復させるために、鉄では塗装やめっきの密着性を高めるために行われます。
「溶接焼けが落ちない」「酸洗いしたら白く変色した」「どの業者に頼めばよいかわからない」。このような声は、酸洗いのご相談で特に多いものです。酸洗いは薬品・材質・形状の組み合わせで仕上がりが大きく変わるため、正しい知識がないと品質トラブルにつながります。
この記事では、1970年の創業以来、プラント・造船・食品・鉄鋼関連など約250社の酸洗いを手がけてきた光伸産業が、酸洗いの基礎から方法、薬品の選び方、変色トラブルの対策、費用の考え方までを、実際の施工事例17件とともに解説します。
この記事でわかること
- 酸洗いの意味と仕組み、錆取り・化学洗浄・不動態化処理との違い
- 酸洗いの目的と、酸洗いをしない場合のリスク
- 浸漬・吹き付け・塗布・内部循環の4つの方法と選び方
- ステンレス・鉄・アルミ・銅・チタン・真鍮の材質別のポイント
- 白化・黒シミなど変色トラブルの原因と対策
- 費用・納期の考え方と、失敗しない業者の選び方
この記事の執筆・監修:光伸産業株式会社
広島県福山市の酸洗い・化学洗浄の専門会社(1970年設立)。国内最大級となる長さ13mのステンレス酸洗槽を保有し、大型・長尺製品の酸洗い、全国への出張洗浄に対応しています。

酸洗いとは?意味と仕組みをわかりやすく解説
酸洗いとは、酸の化学反応で金属表面の酸化物や汚れを溶解・除去し、清浄な金属面を出す処理です。英語では「Acid Pickling(ピックリング)」と呼ばれ、「酸洗(さんせん)」と表記されることもあります。
研磨やブラストのように表面を物理的に削るのではなく、薬液の化学反応で処理します。そのため、薬液が触れる面であれば、配管の内面や部材のすき間のように工具が届かない箇所まで均一に処理できるのが最大の特徴です。
酸洗いで除去できるもの
酸洗いの対象は「錆」だけではありません。加工や使用の過程で金属表面にできる、さまざまな酸化物や付着物を除去できます。
| 除去できるもの | 発生する原因 | 主な材質・製品 |
|---|---|---|
| 酸化スケール | 熱処理・熱間加工での加熱 | ステンレス、鉄、鋳造品 |
| 溶接焼け(テンパーカラー) | 溶接の熱で表面が酸化し、虹色や黒色に変色 | ステンレスの溶接部 |
| 黒皮(ミルスケール) | 熱間圧延の際にできる酸化鉄の層 | 鉄(SS材)、熱延ステンレス |
| 赤錆・もらい錆 | 水分・酸素との反応、付着した鉄粉の錆 | 鉄、ステンレス |
| 遊離鉄(鉄粉) | 切断・研削・工具との接触 | ステンレスの加工品 |
| 石灰・水垢などのスケール | 水に含まれるカルシウム等の析出・固着 | 熱交換器、配管、コンベア |
なお、油分は酸では十分に除去できません。油が付着している製品は、酸洗いの前に脱脂処理が必要です。
酸洗いの仕組み
ステンレスの酸洗いでは、一般に硝酸とフッ化水素酸を混ぜた「硝フッ酸」を使います。フッ化水素酸がクロムや鉄の酸化物(スケール)を溶かし、スケール直下の母材表層ごと薄く溶解して下から剥がし取ります。硝酸は強い酸化力で反応を穏やかに保ちながら、清浄になった表面に保護皮膜(不動態皮膜)ができやすい状態をつくります。
鉄の酸洗いでは、塩酸・硫酸・リン酸などで酸化鉄を溶かします。鉄はステンレスのような保護皮膜を持たないため、酸洗い後は防錆処理・塗装・めっきなどの後工程が必ず必要です。
錆取り・化学洗浄・不動態化処理との違い
酸洗いは、似た言葉の処理と混同されがちです。違いを整理すると次のとおりです。
| 処理 | 主な目的 | 主な対象 | 酸洗いとの関係 |
|---|---|---|---|
| 酸洗い | スケール・焼け・錆の除去と耐食性の回復 | 製品の表面(外面・内面) | ― |
| 錆取り | 錆の除去 | 錆びた部分 | 酸洗いの目的の一つ。酸洗いのほうが広い概念 |
| 化学洗浄 | 設備内部の付着物(スケール・スラッジ等)の除去 | 配管・タンク・熱交換器の内部 | 酸・アルカリ・溶剤を使い分ける。酸洗いはその一手法 |
| 不動態化処理(パシベート処理) | 遊離鉄の除去と不動態皮膜の強化 | スケールのない加工後の表面 | スケールの除去力はない。酸洗いの後に追加することが多い |
| 脱脂 | 油分の除去 | 加工油・防錆油の付着品 | 酸洗いの前処理 |
それぞれの詳しい違いは、次の記事で解説しています。
- 長寿命化を実現する「化学洗浄」とは?メリット・工程・薬剤の選び方
- 不動態化処理(パシベート処理)の目的とメカニズムとは?
- 酸洗いと不動態化処理の違いとは?表面改質のメカニズムの違いを解説
- 産業洗浄とは?高圧洗浄と化学洗浄の違い、汚れの種類まで解説
酸洗いの目的と効果
酸洗いの目的は「見た目をきれいにすること」だけではありません。製品の寿命や後工程の品質を左右する、次の5つの目的があります。
①酸化スケール・溶接焼けの除去
ステンレスを溶接したり熱処理したりすると、熱の影響を受けた部分が虹色や黒色に変色します。これが「溶接焼け(テンパーカラー)」や「酸化スケール」です。
問題は見た目だけではありません。加熱中にクロムが優先的に酸化されるため、焼けの直下にはクロムが不足した「クロム欠乏層」ができます。この層は錆びやすく、放置すると溶接部から腐食が進みます。酸洗いは、焼けとクロム欠乏層をまとめて溶かし取れる、最も確実な方法です。
②不動態皮膜の再生による耐食性の回復
ステンレスはクロムを10.5%以上含む鋼で、表面には厚さ数ナノメートルの「不動態皮膜」があります。この薄い皮膜がバリアとなり、錆を防いでいます。
不動態皮膜は傷がついても空気中の酸素で自然に再生しますが、表面にスケールや鉄粉が残っていると正常に再生できません。酸洗いで表面を清浄にすることで、均一で健全な不動態皮膜が再び形成され、ステンレス本来の耐食性が戻ります。
③外観品質の均一化
溶接焼けや錆、シミを除去し、製品全体を均一な銀白色に仕上げます。ステンレス(SUS304など)の酸洗い後は、白みがかった落ち着いたマット調の外観になるのが一般的です。
④塗装・めっきなど後工程の品質向上
鉄製品の表面に黒皮や錆が残っていると、塗膜の膨れ・剥がれ、めっきの密着不良の原因になります。酸洗いで下地を清浄にし、必要に応じてリン酸塩処理を組み合わせることで、塗装・めっきの密着性と耐久性が大きく向上します。
⑤設備の性能回復・コンタミ防止
配管・タンク・熱交換器の内部に堆積したスケールや錆を除去し、流量・熱効率・清浄度を回復させます。新設の配管では、内部に残った溶接スケールや異物を取り除き、稼働後のトラブルを防ぎます。
酸洗いをしないとどうなる?
酸洗いが必要な製品をそのまま使うと、次のようなトラブルにつながります。
- 溶接部から錆が発生し、孔食やすき間腐食に進行する
- 付着した鉄粉が錆び、製品全体に「もらい錆」が広がる
- 食品・医薬・半導体関連の設備で、異物や金属汚染(コンタミ)の原因になる
- 塗装の膨れ・剥がれ、めっきの密着不良が起きる
- 油圧配管では、残留スケールがポンプや制御弁の故障を招く
いずれも、作り直しや設備の更新といった大きなコストにつながります。錆の種類ごとの原因と対策は、次の記事で詳しく解説しています。
酸洗いが必要になる主な場面
酸洗いは、製造の途中から既存設備のメンテナンスまで、幅広い場面で使われています。
| 場面 | 代表的な製品 | 主な目的 |
|---|---|---|
| 溶接・製缶の後 | タンク、ダクト、フレーム、架台 | 溶接焼けの除去、耐食性の回復 |
| 熱処理・熱間加工の後 | 鋼材、鋳造品、配管 | 酸化スケール・黒皮の除去 |
| 機械加工・組立の後 | 精密部品、半導体製造装置の部品 | 遊離鉄の除去、清浄化 |
| 塗装・めっきの前 | 鉄製フレーム、鋼材 | 下地の清浄化、密着性の向上 |
| 新設設備の試運転前 | プラント配管、油圧配管 | 内部の溶接スケール・異物の除去 |
| 中古品・既存設備の再生 | ポンプ部品、タンク、熱交換器プレート | 錆・スケールを除去して再利用 |
| 衛生基準が厳しい用途 | 食品タンク、飲料・医薬設備 | 清浄化と耐食性の確保 |
製品別の詳しい解説は、次の記事をご覧ください。
- 【動画解説】タンクの酸洗いについて解説!よくあるトラブルと当社のポイント
- 【動画解説】配管の酸洗いについて解説!目的から洗浄方法まで
- 油圧配管(油圧ライン)の酸洗いのポイントを解説
- 熱交換器の洗浄|化学洗浄・高圧洗浄から回収〜据え付けまで一貫対応
酸洗いの方法は4種類|特徴と選び方
酸洗いの方法には、製品を薬液に沈める「浸漬法」、薬液を吹き付ける「吹き付け法」、薬剤を塗る「塗布法」、内部に薬液を流す「内部循環洗浄」の4つがあります。製品のサイズ・形状・材質・設置状況によって、最適な方法は変わります。
①浸漬法(どぶ漬け法)
製品全体を、酸洗い液を満たした槽(酸洗槽)に沈めて処理する、最も一般的な方法です。
- 特徴:複雑な形状でも内外の隅々まで薬液が行き渡り、最も均一に仕上がります。小物部品の大量処理にも向いています。
- 向いている製品:配管、タンク、フレーム、板金部品、パンチングメタルなどの多孔品
- 注意点:製品が入る大きさの槽と大量の薬液が必要です。袋状の構造では空気溜まり(エアポケット)ができ、その部分だけ処理されないことがあるため、浸漬する向きや途中での転回に工夫が要ります。
当社は長さ13mのステンレス酸洗槽を保有しており、他社では槽に入らない長尺品も浸漬で処理できます。
②吹き付け法(スプレー法・噴霧法)
酸洗い剤を、耐酸性のスプレー装置で製品表面に吹き付ける方法です。
- 特徴:槽に入らない大型品や、部分的な処理に対応できます。ステンレスと鉄が混在する製品でも、鉄の部分をマスキングしてステンレス面だけを処理できます。
- 向いている製品:大型タンク、水門の扉体、ダクト、液抜けの悪い構造物、異材質の複合品
- 注意点:形状によっては死角ができるため、角度や順序を変えながら吹き付ける技術が必要です。薬液が飛散するため、周囲の養生と作業者の安全対策も欠かせません。
当社では、自社で調合したジェル状の酸洗い剤を機械で均一に吹き付けることで、浸漬とほとんど変わらない仕上がりを実現しています。
③塗布法(ジェル・ペースト)
ジェル状やペースト状の酸洗い剤を、ハケで処理したい部分に直接塗る方法です。
- 特徴:溶接ビードとその周辺など、限られた範囲だけを処理できます。薬剤の使用量が少なく済みます。
- 向いている製品:現地溶接後の焼け取り、設置済み設備の部分補修
- 注意点:手作業のため塗りムラが出やすく、均一に仕上げるには熟練が必要です。鏡面やヘアライン仕上げの製品では、電解による焼け取りのほうが適する場合もあります。
④内部循環洗浄(循環酸洗い)
ポンプで薬液を配管や熱交換器の内部に循環させ、内面だけを処理する方法です。
- 特徴:設備を取り外さずに内面のスケール・錆を除去できます。現地での施工にも対応できます。
- 向いている製品:プラント配管、油圧配管、熱交換器、設置済みのタンク
- 注意点:流速・温度・時間の管理と、処理後の中和・水洗・フラッシングまでを一貫して行う必要があります。
- 内部循環洗浄サービス
- 出張酸洗いサービス
4つの方法の比較
| 方法 | 向いている製品 | 仕上がりの均一性 | 内面の処理 | 部分処理 | 現地施工 |
|---|---|---|---|---|---|
| 浸漬法 | 槽に入る製品全般、小物の大量処理、複雑形状 | ◎ | ◎ | △(マスキングが必要) | × |
| 吹き付け法 | 大型品、異材質の複合品、液抜けの悪い構造 | ○ | ○(開口部による) | ○ | ○ |
| 塗布法 | 溶接部、補修箇所 | △ | △ | ◎ | ◎ |
| 内部循環洗浄 | 配管、熱交換器、設置済み設備 | ◎(内面) | ◎ | × | ◎ |
方法を選ぶときの6つの判断ポイント
- サイズ・重量:槽に入るか(当社の最大槽はL13,000×W1,800×H1,200mm)
- 形状:袋構造、空気溜まり、液だまり、液を抜く口(ドレン)の有無
- 材質:ステンレスと鉄など、異なる材質が混在していないか
- 処理範囲:全面か、内面のみ・外面のみ・溶接部のみか
- 設置状況:工場へ運べるか、現地での施工が必要か
- 仕上がりの要求:外観の均一性、鏡面・ヘアライン仕上げの有無
実際の現場では、これらを熟練スタッフが目視で確認したうえで方法を決めます。見極めの具体例は、次の記事で紹介しています。
酸洗いの工程|受け入れから納品までの流れ
酸洗いは、薬液に漬ける作業だけで終わりではありません。前処理から水洗・中和・検査までを正しく行って、はじめて品質が安定します。当社の標準的な流れは次のとおりです。
- 事前確認・テスト洗浄:材質・鋼種、汚れやスケールの状態、形状、要求品質を確認します。初めての材質や仕上がりに不安がある場合は、サンプルでテスト洗浄を行います。
- 脱脂(前処理):加工油や防錆油を除去します。油が残ると酸が反応せず、ムラや黒シミの原因になります。
- 養生・マスキング:処理しない面、異材質の部分、機械加工面、開口部を保護します。
- 酸洗い処理:材質と状態に合わせて、薬液の濃度・温度・処理時間を管理しながら処理します。途中で状態を確認し、反応が進みすぎないようにします。
- 水洗:高圧洗浄機で薬液と、表面に残る黒い微粒子(スマット)を洗い流します。
- 中和:残った酸を中和し、後から錆や変色が出ないようにします。
- 不動態化処理(必要に応じて):耐食性をさらに高めたい場合に追加します。
- 乾燥・検査:ムラ・変色・液染みがないかを目視で確認します。工程写真・報告書・証明書の発行にも対応します(別途費用)。
- 梱包・納品:再汚染を防ぐ養生をして出荷します。精密部品はホコリが入らない梱包にも対応します。
ステンレス製品の場合、「脱脂 → 酸洗い → 不動態化処理 → 耐圧試験」の順でまとめてご依頼いただくケースが一般的です。
酸洗いに使う薬品の種類と特徴
酸洗いの薬品は、材質と除去したいものの組み合わせで選びます。材質に合わない酸を使うと、スケールが落ちないだけでなく、母材を傷めたり変色させたりします。
| 薬品 | 主な用途 | 特徴 | 注意点 |
|---|---|---|---|
| 硝フッ酸(硝酸+フッ化水素酸) | ステンレスのスケール・溶接焼けの除去 | 除去力が高く、不動態皮膜の形成も促す | フッ化水素は毒物に指定。過酸洗による白化、排水のふっ素規制に注意 |
| 硝酸 | ステンレスの不動態化、アルミのスマット除去 | 酸化力が強い | 単独ではスケールの除去力が弱い。窒素酸化物ガスが出る |
| 塩酸 | 鉄の錆・黒皮の除去 | 反応が速く低コスト | ステンレスには孔食の原因となるため不向き。水素脆化に注意 |
| 硫酸 | 鉄・銅の酸洗い | 加温して使うことが多い | 水素脆化、スマットの発生に注意 |
| リン酸 | 鉄の錆除去と防錆皮膜の形成 | 反応が穏やかで、リン酸塩皮膜が塗装の下地になる | 除去に時間がかかる |
| クエン酸などの有機酸 | 軽い錆・スケールの除去、不動態化 | 比較的安全 | 除去力は限られる |
当社では、ステンレスには硝フッ酸系、鉄にはリン酸系の薬品を主に使用し、製品の状態に合わせて濃度・温度・時間を調整しています。
| 材質\薬品 | リン酸 (H3PO4) |
塩酸(HCl) | 硫酸(H2SO4) | 硝酸(HNO3) | 硝フッ酸 (HNO3+HF) |
フッ酸(HF) | 苛性ソーダ (NaOH) |
クエン酸/有機酸 | 次亜塩素酸/塩素系 |
|---|---|---|---|---|---|---|---|---|---|
| 鉄(SS) | |||||||||
| 適合性 | ○ | ◎ | ○ | × | - | - | - | △ | × |
| 外観 | ◎ | ○ | ○ | × | - | - | - | ○ | × |
| コスト | ○ | ◎ | ◎ | △ | - | - | - | △ | ◎ |
| 安全 | ○ | △ | △ | △ | - | - | - | ○ | △ |
| ステンレス(SUS全般) | |||||||||
| 適合性 | △ | × | △ | ◎ | ◎ | - | - | - | × |
| 外観 | ○ | × | △ | ◎ | ◎ | - | - | - | × |
| コスト | ○ | ◎ | ◎ | △ | × | - | - | - | ◎ |
| 安全 | ○ | △ | △ | △ | × | - | - | - | △ |
| アルミ(Al) | |||||||||
| 適合性 | △ | × | ○ | × | - | - | ◎ | ○ | - |
| 外観 | ○ | × | ○ | × | - | - | ○ | ○ | - |
| コスト | ○ | ◎ | ○ | △ | - | - | ◎ | △ | - |
| 安全 | ○ | △ | △ | △ | - | - | △ | ○ | - |
| 銅(Cu) | |||||||||
| 適合性 | ○ | △ | △ | △ | - | - | - | ○ | × |
| 外観 | ◎ | △ | ○ | △ | - | - | - | ◎ | × |
| コスト | ○ | ◎ | ◎ | △ | - | - | - | △ | ◎ |
| 安全 | ○ | △ | △ | △ | - | - | - | ○ | △ |
| チタン(Ti) | |||||||||
| 適合性 | ○ | × | × | ◎ | × | × | - | - | - |
| 外観 | ○ | × | × | ◎ | × | × | - | - | - |
| コスト | ○ | ◎ | ◎ | △ | × | × | - | - | - |
| 安全 | ○ | △ | △ | △ | × | × | - | - | - |
| ハステロイ(Hastelloy系) | |||||||||
| 適合性 | ○ | ○ | ○ | ○ | △ | △ | - | - | - |
| 外観 | ◎ | ○ | ○ | ◎ | △ | △ | - | - | - |
| コスト | △ | △ | △ | △ | × | × | - | - | - |
| 安全 | ○ | △ | △ | △ | × | × | - | - | - |
材質別の酸洗いのポイント
酸洗いの難しさは材質によって大きく異なります。まず全体像を一覧で確認し、詳しくは各記事をご覧ください。
| 材質 | 主に使う薬品 | 特に注意すること | 詳しい解説 |
|---|---|---|---|
| ステンレス(SUS) | 硝フッ酸 | 過酸洗による白化、鋼種による仕上がりの差 | この記事(次の項目) |
| 鉄(SS材・炭素鋼) | 塩酸、硫酸、リン酸 | 処理直後の錆(フラッシュラスト)、水素脆化 | 鉄の酸洗い |
| アルミニウム | 苛性ソーダ → 硝酸 | 酸・アルカリに溶けやすい、スマット | アルミの酸洗い |
| 銅 | 硫酸、リン酸、有機酸 | 表面荒れ、過反応、再変色 | 銅の酸洗い |
| チタン | 硝フッ酸(硝酸の比率を高める) | 反応が急に進む、水素脆化 | チタンの酸洗い |
| 真鍮(黄銅) | 条件を限定して処理 | 亜鉛だけが溶け出す脱亜鉛、変色 | 真鍮の酸洗い |
ステンレスの酸洗い
ステンレスは「錆びない金属」と思われがちですが、溶接焼けのクロム欠乏層、付着した鉄粉、塩化物などがあると錆びます。ステンレスの酸洗いは、こうした錆の原因を取り除き、不動態皮膜を健全な状態に戻すための処理です。ステンレスでは、酸洗いが最終の表面処理になることも多くあります。
鋼種による違い
- オーステナイト系(SUS304・SUS316・SUS316L など):最も一般的な鋼種で、基本的な処理方法は共通です。ただし同じ条件でも仕上がりの色調に差が出ることがあります。
- 二相系(SUS329 など):耐食性が高い鋼種で、当社でも処理実績があります。
- フェライト系・マルテンサイト系(SUS430・SUS410 など):クロムやニッケルの量が異なり、酸への反応も変わるため、過酸洗やムラが出やすい鋼種です。サンプルでのテスト洗浄をおすすめします。
仕上がり外観について
酸洗い後のステンレスは、白みがかったマット調になります。鏡面仕上げやヘアライン仕上げの製品は光沢が落ちるため、外観を維持したい場合は電解研磨や電解焼け取りを検討します。内面はバフ研磨、外面は酸洗いといったように、マスキングで面ごとに処理を変えることも可能です。
酸洗いでは解決できないこと
溶接時の熱で結晶の境界にクロム炭化物ができる「鋭敏化」は、表面の処理では根本的に解決できません。材質の選定や熱処理での対策が必要です。

鉄(SS材・炭素鋼)の酸洗い
鉄の酸洗いは、黒皮・錆・ニスなどを除去し、表面を清浄にするために行います。油圧配管のフラッシング前の工程や、酸素配管の禁油処理としても施工されます。
鉄は保護皮膜を持たないため、酸洗い直後から錆び始めます。酸洗いの後は、防錆油の塗布、リン酸鉄被膜の形成、塗装、めっきなどの後工程を速やかに行うことが必須です。また、高強度鋼は酸洗い中に吸収した水素で脆くなる「水素脆化」に注意が必要です。
アルミ・銅・チタン・真鍮の酸洗い
アルミは酸にもアルカリにも溶けやすく、苛性ソーダでのエッチングと硝酸での仕上げを組み合わせるのが一般的です。アルマイトや塗装の前処理として行います。
銅は酸化銅を除去して導電性や熱伝導を回復させる目的で行いますが、表面荒れや処理後の再変色が起きやすい材質です。
チタンは硝フッ酸で処理しますが、反応が急に進みやすく、水素脆化を防ぐために条件の管理が特に重要です。
真鍮は亜鉛だけが溶け出す「脱亜鉛」が起きやすく、一般的な酸洗いには向かない場合があります。処理の可否は材質と目的を確認してから判断します。
酸洗いで起こるトラブルと対策
酸洗いで最も多いトラブルは「変色」です。原因の多くは、処理条件の管理と、水洗・中和・乾燥の不足にあります。症状ごとの原因と対策を一覧にまとめました。
| 症状 | 主な原因 | 対策 |
|---|---|---|
| 白く曇る(白化・白濁) | 処理時間・濃度・温度が過剰な「過酸洗」 | 鋼種と状態に合わせた条件設定、テストピースでの事前確認 |
| 黒いシミ・すす(スマット) | 炭素・ケイ素など溶けない成分の残留、脱脂不足 | 高圧洗浄での除去、薬液の管理、脱脂の徹底 |
| 黄色・茶色の変色 | 酸の残留、乾燥不足 | 十分な水洗・中和・乾燥 |
| 白い粉が出る | 水洗・中和不足による塩類の析出 | 十分な水洗と乾燥 |
| すき間・ピンホールからの液染み | 溶接欠陥や部材の重なりに入った薬液 | 構造の事前確認、部分修正液による処置 |
| 処理ムラ | 空気溜まり、液だまり、吹き付けの死角 | 浸漬姿勢の工夫と転回、角度を変えた吹き付け |
| 酸洗い後の再発錆 | 鉄粉の付着、異種金属との接触、塩分、洗浄・中和不足 | 不動態化処理、保管方法の見直し |
| 割れ・脆化 | 鉄・高強度鋼・チタンの水素脆化 | 処理条件の管理、ベーキング(加熱による水素除去) |
「白色」に変色する(過酸洗)
表面の光沢がなくなり、チョークの粉を吹いたように白く曇る現象です。主な原因は処理時間が長すぎる、酸の濃度や温度が高すぎる「過酸洗」です。スケールだけでなく母材まで溶けすぎ(エッチング)、表面が細かく荒れて光が乱反射するため白く見えます。
対策は、材質とスケールの状態に合わせて処理時間・温度を守ることです。当社では、初めての鋼種や仕上がり要求が厳しい製品では、テストピースで条件を確認してから本処理に入ります。処理後は速やかに大量の水で洗い流し、反応を止めます。
「黒色」のシミが出る(スマット)
表面に黒いすすやシミが付き、拭いても取れない状態です。これは「スマット」と呼ばれ、ステンレスに含まれる炭素やケイ素など、酸に溶けない成分が黒い微粒子として表面に残ったものです。水洗の水圧が弱いと残りやすくなります。
最も効果的な対策は、酸洗い後に高圧洗浄機でスマットを物理的に洗い落とすことです。当社では60〜100k圧力クラスの高圧洗浄機を使用しています。また、脱脂が不十分だと油分が変質して黒シミになるため、前処理の脱脂も徹底します。
すき間からの液染み・酸シミ
ボルト締結部のカラー(スリーブ)や部材の重なり、溶接のピンホールに入り込んだ薬液が、乾燥後にしみ出してシミになる現象です。同じ処理を繰り返すと再発しやすいため、当社では部分的に修正する専用液での処置や、自社製品「ステンリムーバー」でのシミ除去を行っています。
酸洗い後に再び錆びる
酸洗い後の錆の原因は、洗浄・中和の不足、湿気や塩分などの環境、鉄製品との接触による鉄粉の付着などです。ステンレスと鉄の複合品では、鉄部分から流れた錆がステンレス面を汚す「錆垂れ」も起きます。
対策として、不動態化処理の追加、素手で触れない・鉄製品と接触させない保管、自社製品「アイアンリムーバー」による錆垂れ防止などをご提案しています。
酸洗いのメリット・デメリットを踏まえたトラブル回避の考え方は、酸洗いのメリット・デメリットを解説でも紹介しています。
酸洗いと他の表面処理との違い
酸洗いは万能ではありません。目的が「光沢を出すこと」なのか「スケールを除去して耐食性を回復させること」なのかで、選ぶべき処理は変わります。
| 処理 | 原理 | 得意なこと | 苦手なこと |
|---|---|---|---|
| 酸洗い | 薬液による化学的な溶解 | スケール・焼けの除去、複雑形状や内面の均一処理、耐食性の回復 | 鏡面のような光沢は出ない。廃液処理の設備が必要 |
| 電解研磨 | 電気化学的な溶解で表面を平滑化 | 光沢・平滑性、高い清浄度 | コストが高い。複雑形状や内面は電極の配置が難しい |
| バフ研磨 | 研磨材で物理的に削る | 鏡面仕上げ | 内面や複雑形状は困難。研磨材の残留や、クロム欠乏層の取り残しのおそれ |
| ショットブラスト | 粒子をぶつけて物理的に除去 | 厚い黒皮・塗膜の除去、塗装下地の粗面化 | ステンレスでは鉄系研削材による汚染。薄物の変形。内面は困難 |
| 不動態化処理 | 酸化作用で不動態皮膜を強化 | 遊離鉄の除去、耐食性の向上 | スケールは除去できない |
| 電解焼け取り | 電解で溶接部を局所的に溶解 | 溶接ビードの部分的な焼け取り、外観の維持 | 広い範囲や内面には不向き |
迷った場合は、「何を除去したいか」「仕上がりの外観」「処理する範囲(内面を含むか)」の3点で考えると選びやすくなります。電解研磨やバフ研磨との詳しい比較は、酸洗いのメリット・デメリットを解説。電解研磨やバフ研磨との比較をご覧ください。
当社では酸洗いだけでなく、協力工場のネットワークにより研磨・めっき・塗装・溶射まで一括で対応しています。詳しくは酸洗いだけじゃない|メッキ・溶射・研磨まで表面処理をまるごと対応をご覧ください。
酸洗いは自分でできる?
小さな溶接部の焼け取り程度であれば、市販のジェル状酸洗い剤で処理する方法もあります。ただし、製品全体や内面の処理、量産品の処理は、専門業者への依頼をおすすめします。理由は次の3つです。
- 人体への危険性が高い:ステンレス用の酸洗い剤に含まれるフッ化水素酸は「毒物及び劇物取締法」の毒物です。皮膚から浸透して深部を傷つけ、触れた直後は痛みが少ないこともあるため、気づかないうちに重症化するおそれがあります。
- 廃液・排水の規制がある:使用後の酸洗い液やすすぎ水は、ふっ素や硝酸性窒素などが水質汚濁防止法などの排水規制の対象です。排水処理設備のない場所でそのまま流すことはできません。
- 仕上がりにムラが出やすい:濃度・温度・時間の管理が難しく、過酸洗による白化やスマットが起きやすくなります。やり直しで母材を傷めると、元に戻せないこともあります。
当社では、修正が必要な箇所に使える専用液のお渡しや、部分的な処理のご相談も承っています。
酸洗いの費用・納期の目安
酸洗いの費用は、製品の種類によって計算の基準が異なります。当社の基本的な考え方は次のとおりです。
| 製品の種類 | 費用の算出基準 |
|---|---|
| タンクなどの板製品 | 平米(㎡)単価 |
| 配管 | Bm(呼び径インチ×長さm)単価 |
| 単純な構造物 | キロ(kg)単価 |
| 複雑な製品、すき間の多い製品 | 個別にお見積もり |
費用が変わる主な要素
- 製品のサイズ・重量と形状の複雑さ
- 汚れ・スケール・錆の程度
- 材質(ステンレス、鉄、異材質の複合品)
- 処理範囲(全面、内面のみ、外面のみ、溶接部のみ)
- 追加工程(脱脂、不動態化処理、耐圧試験、報告書・証明書の発行)
- 数量、希望納期、運搬や出張の有無
納期は、内容によって最短2営業日で対応しています。緊急のトラブル対応として、当日仕上げを行った実績もあります(酸洗い当日仕上げの技術提案事例)。
お見積もりに必要な情報は、材質、形状・寸法・重量、処理内容と目的、数量、希望納期です。図面があればより正確ですが、写真だけでもお見積もりできます。
費用を抑えるコツとして、処理範囲を必要な部分に絞る、複数の製品をまとめて依頼する、後工程まで一括で依頼して運搬の手間を減らす、などがあります。中古品や錆びた設備は、新品を購入するより化学洗浄で再生したほうが低コストになる場合もあります。
失敗しない酸洗い業者の選び方
酸洗いは業者によって設備や得意分野が大きく異なります。依頼先を選ぶときは、次の7点を確認しましょう。
- 製品が入る槽を持っているか:槽に入らないと、浸漬での処理ができません。
- 複数の方法から選べるか:浸漬・吹き付け・内部循環を使い分けられると、形状に合った処理ができます。
- 同じ材質・製品の実績があるか:施工事例を写真で確認しましょう。
- テスト洗浄に対応しているか:初めての鋼種や厳しい外観要求では、事前の確認が仕上がりを左右します。
- 排水処理の体制が整っているか:環境規制を守った処理ができるかは、発注側のリスクにも関わります。
- 前後の工程までまとめて頼めるか:脱脂・不動態化・耐圧試験・塗装・めっきを一括で依頼できると、手間と納期を短縮できます。
- 納期回答が早く、記録を出せるか:工程写真・報告書・証明書を発行できるかも確認しましょう。
光伸産業の酸洗い施工事例17選
当社が実際に手がけた酸洗いの中から、製品・材質・方法の異なる17件をご紹介します。同じ「酸洗い」でも、形状や状態に応じて方法と段取りを変えていることがわかります。
| No. | 製品 | 材質 | 方法 |
|---|---|---|---|
| 1 | 箱型タンク(3600×2900×H2100) | ステンレス | 吹き付け |
| 2 | 食品オイルタンク(Φ2500×4000) | ステンレス | 吹き付け |
| 3 | 複合タンク | ステンレス+鉄 | 吹き付け+不動態化 |
| 4 | ボックス(中古品) | ステンレス | 吹き付け |
| 5 | スーパーバイオセーバー ホッパー部(Φ3500×H3300) | ステンレス | 吹き付け |
| 6 | 排ガススクラバー管(Φ2200×9000) | ステンレス | 吹き付け(内面のみ) |
| 7 | 大型ダクト(全長約7m) | SUS304 | 酸洗い+不動態化 |
| 8 | 分配管・マニホールド(長さ3000mm超) | 鉄 | 浸漬 |
| 9 | 配管(内面) | 鉄 | 循環リン酸洗浄+リン酸鉄被膜 |
| 10 | フレーム構造物 | ステンレス | 吹き付け |
| 11 | ベースフレーム(大量ロット) | ステンレス | 浸漬 |
| 12 | 水門用扉体(3820×2600・1.6t) | ステンレス | 吹き付け |
| 13 | 除塵機用スクリーン | ステンレス | 吹き付け |
| 14 | パンチングメタル製バスケット | ステンレス | 浸漬 |
| 15 | スクリューコンベア(石灰固着) | ステンレス | 浸漬 |
| 16 | ポンプインペラ(6個) | 鉄 | リン酸洗浄 |
| 17 | プレート式熱交換器のプレート | ステンレス | 浸漬 |
タンク・容器の酸洗い事例
1.ステンレス製 箱型タンク(3600×2900×H2100)吹き付け酸洗い

内部が仕切りで区切られた狭い構造で、吹き付けの際に死角ができるため、全面にムラなく噴霧するのが最大の課題でした。さらに洗浄液を抜くドレンがなかったため、液を汲み取りながら洗浄を進めました。
2.ステンレス製 食品オイルタンク(Φ2500×4000)吹き付け酸洗い

内外面の酸洗いのご依頼でした。内部に入る点検口が狭く、空気の通りが悪いため、薬品の吹き付け時や洗浄時に酸のガスが滞留します。防毒マスクを着用し、安全を確保しながら作業しました。
3.ステンレス・鉄 複合タンク 吹き付け酸洗い(NEW)

ステンレスの胴体に鉄の部材が組み合わさったタンクで、外面全体に溶接焼けと酸化スケールが広がっていました。浸漬では鉄部分も酸に侵されるため、鉄部分を養生したうえでステンレス面だけに酸洗い液を吹き付けました。仕上げに不動態化処理を行い、均一な銀白色に回復させています。
4.ステンレス製 ボックス(中古品)吹き付け酸洗い

サイズ的には浸漬も可能でしたが、中古品のため場所によって錆の進み具合が異なっていました。そこで吹き付けを選び、状態を確認しながら何度かに分けて処理することで、製品を傷めずに内部まできれいに仕上げました。
5.ステンレス製 スーパーバイオセーバー ホッパー部(Φ3500×H3300)吹き付け酸洗い

内部に折り返しのある複雑な構造で、折り返しの裏は直接目が届きません。手鏡を使って、薬品の吹き付け漏れや洗浄不足がないかを確認しながら作業しました。
配管・ダクトの酸洗い事例
6.ステンレス製 排ガススクラバー管(Φ2200×9000)内面のみ吹き付け酸洗い

内面だけを処理するご依頼のため、外面に通じる開口部をすべて塞いでから吹き付けました。開口部の径が大きく養生が不安定になるため、内側から木材を当てて補強しています。
7.SUS304製 大型ダクト(全長約7m)酸洗い+不動態化処理(NEW)

大口径フランジ付きの筒型ダクトで、製缶・溶接後の溶接焼けとスケールが内外面の広い範囲に付着していました。噴霧の角度と順序を工夫し、焼けが集中する箇所は反応時間を細かく調整して、母材を傷めずに除去しました。仕上げに不動態化処理を行っています。
8.鉄製 分配管(マニホールド)浸漬酸洗い

長さ3000mmを超える複雑な構造の配管で、両端に開口部がありません。浸漬中に空気溜まりができやすいため、何度も転回させて空気を抜きました。洗浄時も液が溜まりやすく、液抜きに時間をかけています。
9.鉄製 配管 内面の循環リン酸洗浄+リン酸鉄被膜処理(NEW)

配管の内面に、黄・橙・青が混じった変色と油分・スケールが広がっていました。目視も直接の作業も難しい内面のため、薬液を循環させる方法を採用。洗浄後はそのままリン酸鉄被膜を形成し、再腐食を抑える防錆層と塗装の下地を同時につくりました。
フレーム・構造物の酸洗い事例
10.ステンレス製 フレーム構造物 吹き付け酸洗い(NEW)

棚状に組まれた多数のフレームとアジャスターボルトが入り組んだ構造です。浸漬では部材の重なりに液だまりができやすいため、吹き付けを選択。角度と向きを変えながら一本ずつ処理し、奥まった箇所まで均一に仕上げました。
11.ステンレス製 ベースフレーム 浸漬酸洗い(大量ロット)

車両・搬送装置用の曲げ加工フレーム(アンダーフレーム・ベースフレーム)を大量に処理した事例です。アーチ形状のため、浸漬時に空気溜まり(エアポケット)ができないよう工夫して処理しました。
12.ステンレス製 水門用扉体(3820×2600・1.6t)吹き付け酸洗い

大型のため吹き付けで処理しました。溶接時のスパッタ防止剤が多く塗られており、脱脂槽にも入らないサイズだったため、すべて手作業で除去してから酸洗いを行いました。
13.ステンレス製 除塵機用スクリーン 吹き付け酸洗い

部材がボルトで締結され、ボルトと部材の間にカラー(スリーブ)が入った構造です。浸漬では薬液が抜けにくいと判断し、吹き付けを選びました。すき間が多いため念入りに洗浄し、発生した酸シミは自社製品「ステンリムーバー」で除去しています。
部品・その他の酸洗い事例
14.パンチングメタル製バスケット(ストレーナー)浸漬酸洗い(NEW)
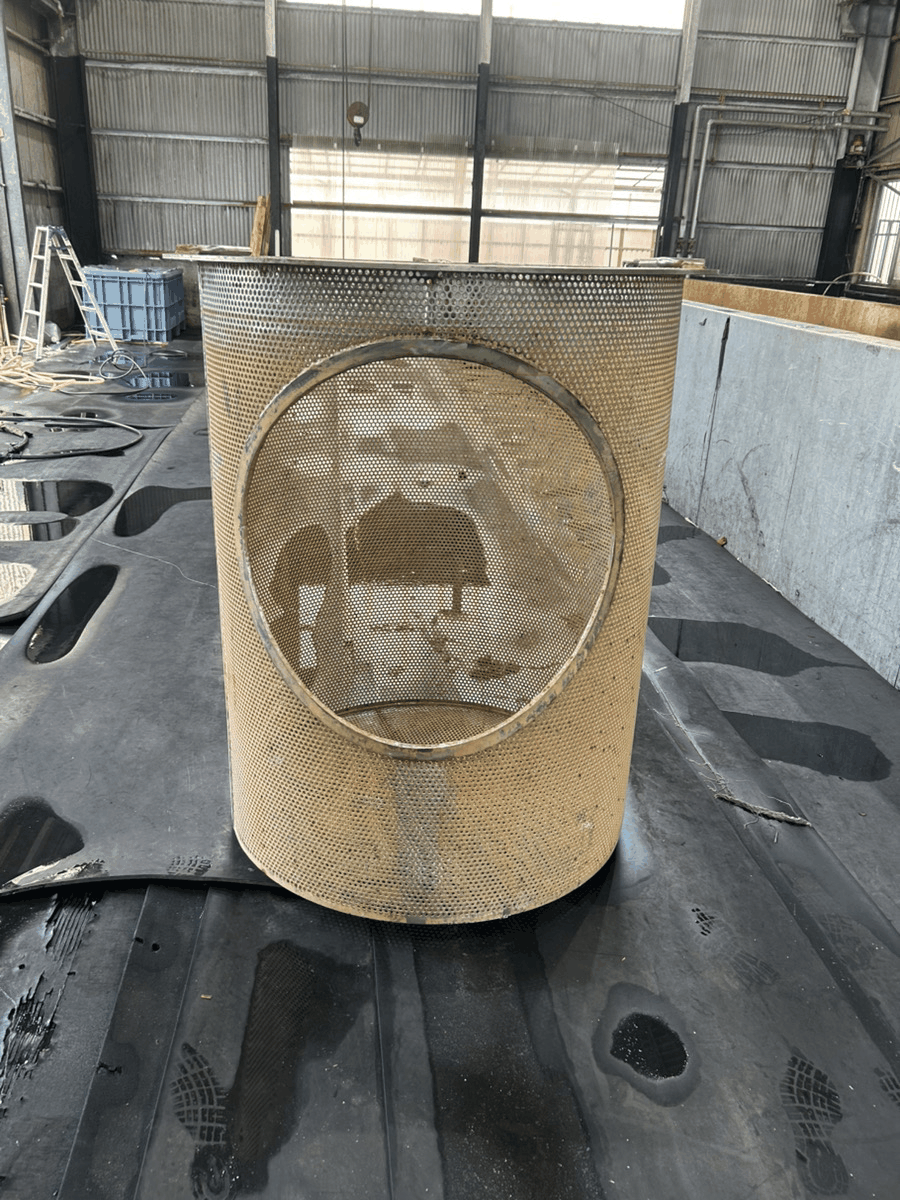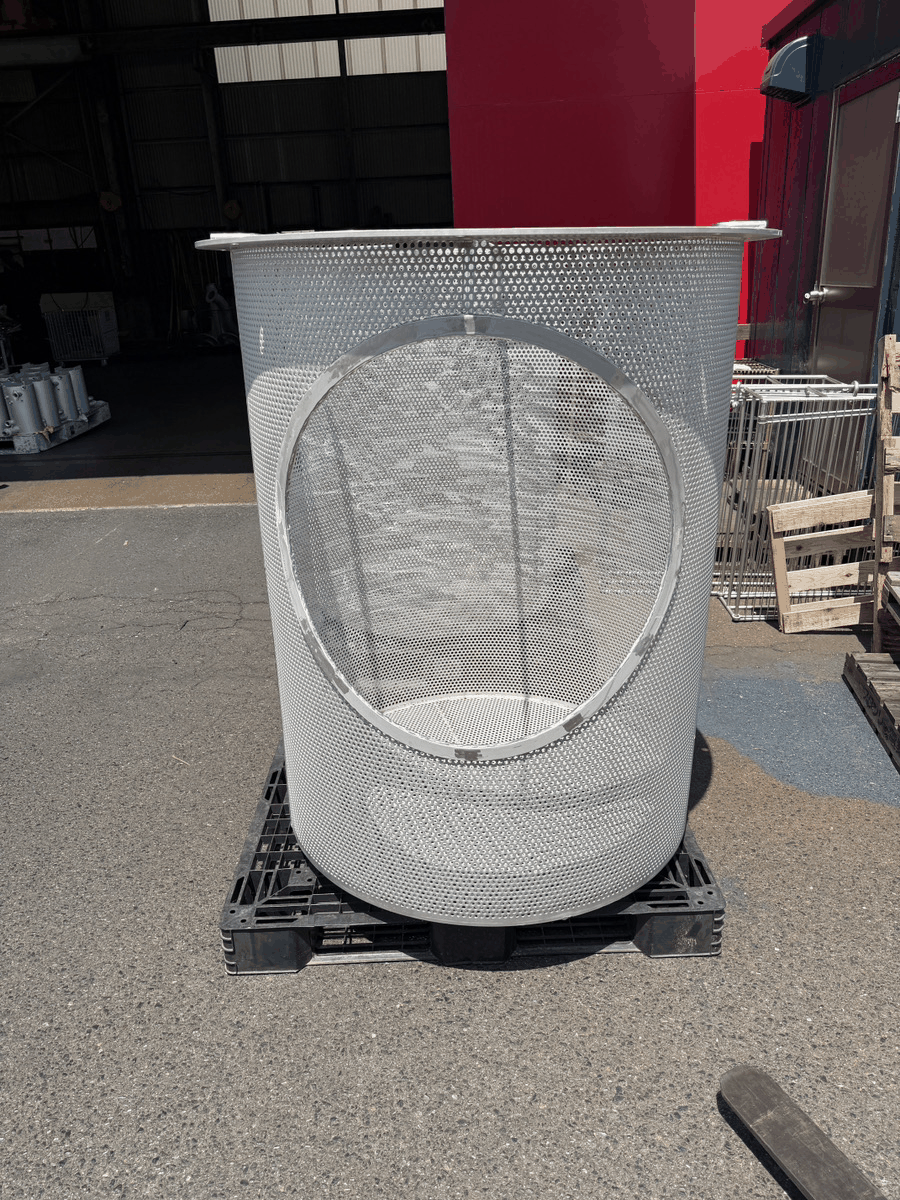
使用による汚れと軽い錆で全体が黄色く変色し、無数の小さな穴にも汚れが入り込んでいました。穴の一つひとつまで薬液を行き渡らせるため、浸漬でじっくり処理。溶接部や開口部の縁を傷めず、ステンレス本来の光沢を取り戻しました。
15.ステンレス製 スクリューコンベア(石灰固着)浸漬酸洗い(NEW)
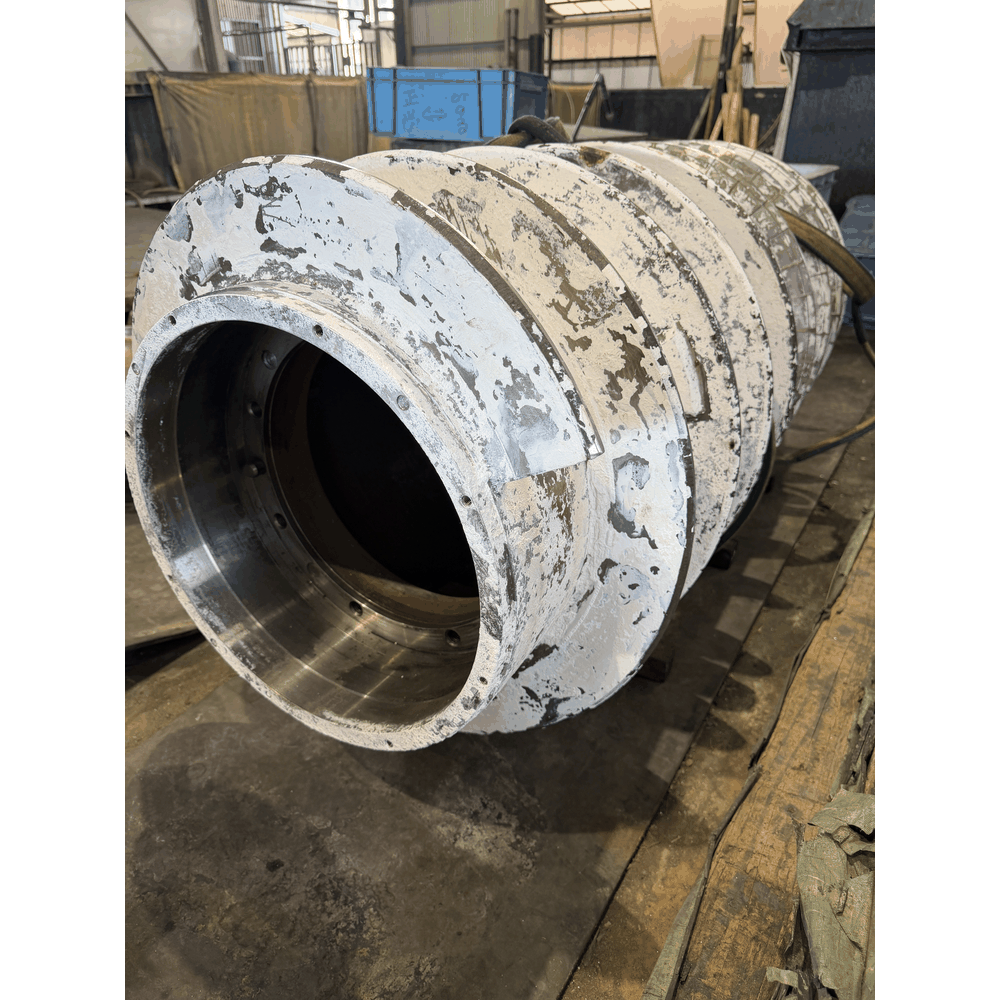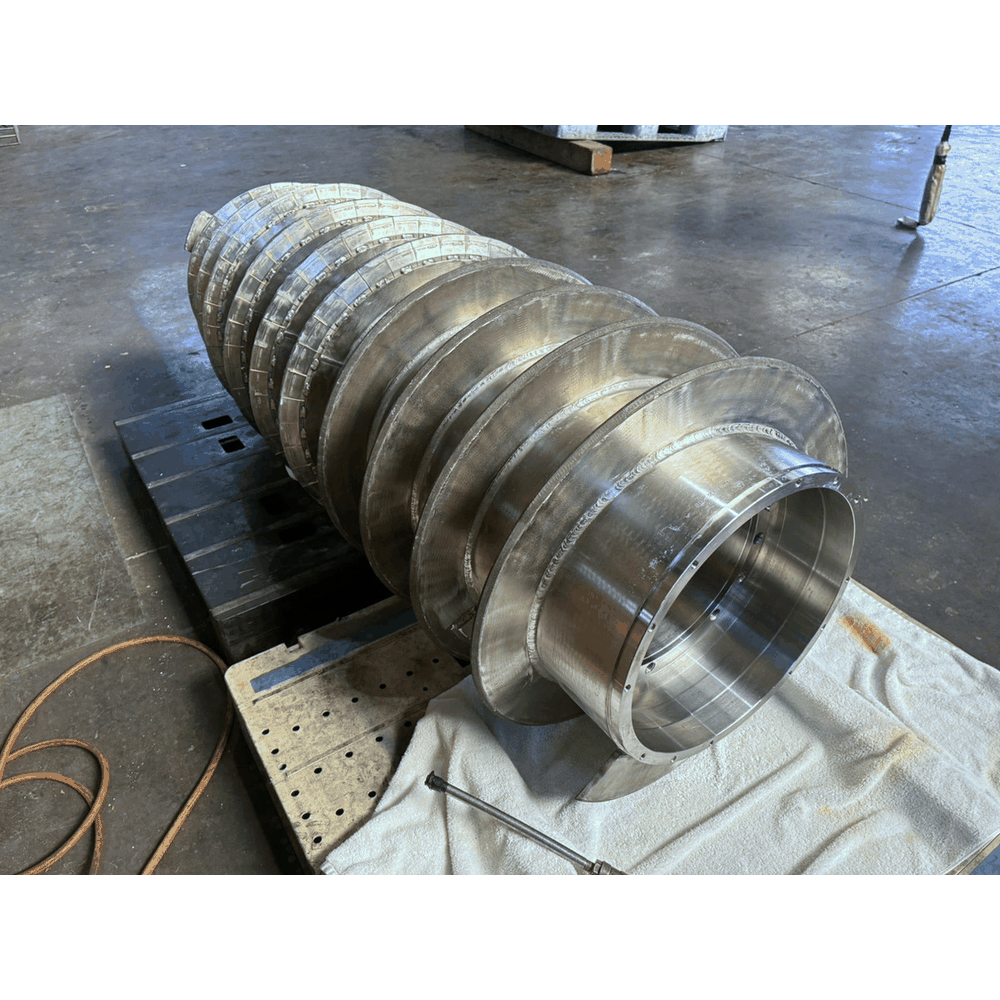
らせん状の羽根全体が、長年の使用で硬化した石灰に覆われ、素地がほとんど見えない状態でした。通常より時間をかけて薬液を浸透させ、羽根の裏側や重なり部分まで均一に除去。溶接ビードを傷めずに仕上げています。
16.鉄製 ポンプインペラ(6個)リン酸洗浄(NEW)
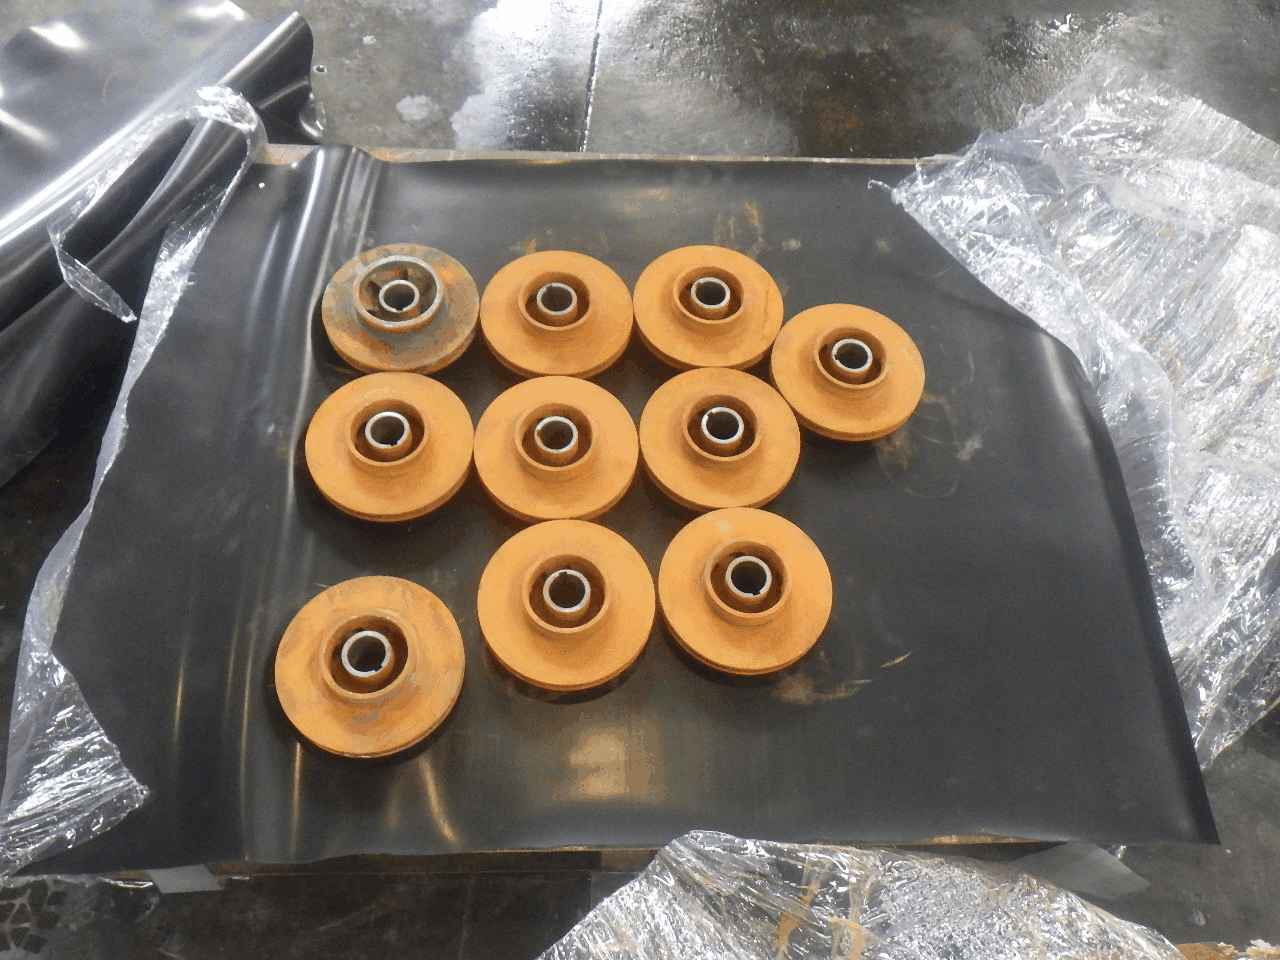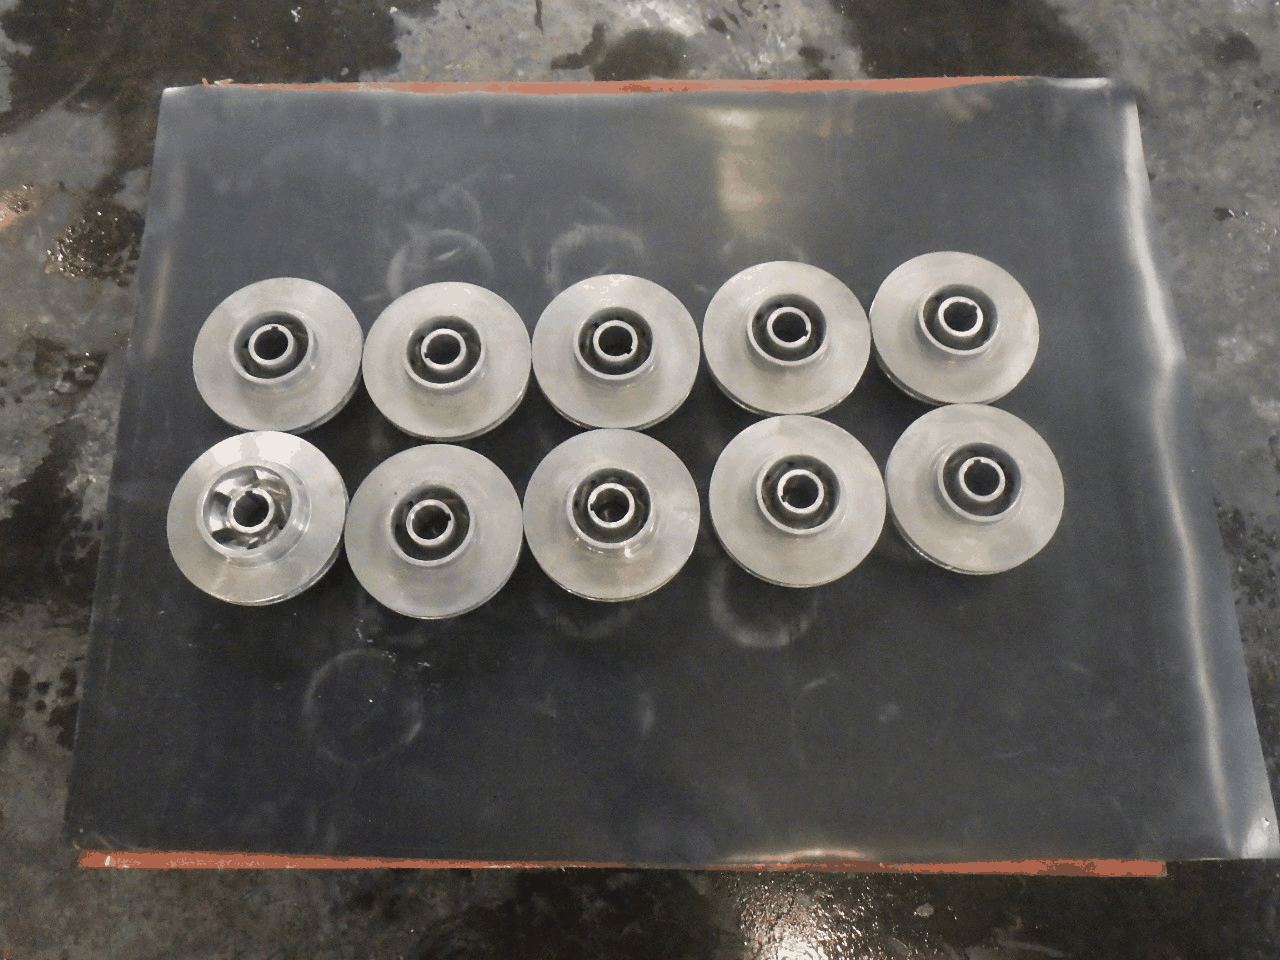
全体が赤錆に覆われ、羽根の隙間にもスケールが深く入り込んでいました。浸漬の向きと時間を調整しながら6個を一括で処理し、錆の除去と同時にリン酸鉄被膜を形成。複雑形状の部品でも品質をそろえて仕上げました。
17.プレート式熱交換器のプレート 浸漬酸洗い

プレートの汚れを放置すると、熱交換の効率が落ちます。浸漬酸洗いで汚れを除去してプレートを再利用することで、新しい資源を使わない環境に配慮した処理となりました。
技術提案事例
酸洗いの品質や納期の課題を、独自の工夫で解決した事例もご紹介しています。
- 自社オリジナルの高強度マスキングで、外面と内面で異なる処理を両立
- オリジナル治具で、半導体製造装置部品の酸洗い時の傷を防止
- 精密部品の品質を守る、豊富な養生パターンでの納品対応
- 独自の生産管理システムで実現した、酸洗いの当日仕上げ
- 船舶用熱交換器プレートを循環洗浄・循環酸洗いし、海水特有の汚れを除去
ほかの事例は、事例・実績一覧や酸洗いの事例一覧からご覧いただけます。
光伸産業の酸洗いが選ばれる5つの理由
①国内最大級・長さ13mの酸洗槽
長さ13mのステンレス酸洗槽を保有しており、他社では槽に入らない長尺の配管や構造物も、丸ごと浸漬で処理できます。前後の工程に必要な脱脂槽・中和槽・リン酸処理槽も大型のものをそろえています。
| 設備 | 寸法(W×H×L、mm) | 台数 |
|---|---|---|
| ステンレス酸洗槽 | 1,800×1,200×13,000 | 1 |
| ステンレス酸洗槽 | 2,100×1,500×5,000 | 1 |
| ステンレス酸洗槽 | 1,100×600×2,200 | 1 |
| 脱脂槽 | 1,800×1,500×12,000 | 1 |
| 脱脂槽 | 2,100×1,500×8,000 | 1 |
| 中和槽 | 2,000×1,200×8,000 | 1 |
| リン酸処理槽 | 2,100×1,500×8,000 | 1 |
| 高圧洗浄機 | 60k圧力 ×2台、100k圧力 ×1台 | 3 |
→ 保有設備の詳細
②浸漬・吹き付け・内部循環・出張の4つの対応方法
槽での浸漬に加え、大型品や異材質の複合品には吹き付け、配管や熱交換器には内部循環洗浄で対応します。工場に運べない設置済みの設備には、北海道から沖縄まで、海外も含めて出張で施工します。
③最短2営業日の短納期
クラウド型の生産管理システムにより、現場スタッフ全員がその場で納期を回答できる体制を整えています。最短2営業日、内容によっては当日仕上げにも対応します。
④サンプルでのテスト洗浄
初めての鋼種や、外観の要求が厳しい製品は、お預かりしたサンプルでテスト洗浄を行い、最適な条件を確認してから本処理に進みます。サンプルは1個から、郵送でも受け付けています。
⑤ワンストップ対応と万全の排水処理
当社はめっき・表面処理業者が集まる「(協)福山金属工業センター」の一員です。センター内の協力工場と連携し、研磨・めっき・塗装・機械加工まで一括でお受けできます。酸洗いの排水は、ISO14001を取得した共同排水処理施設(処理能力423.8㎥/日)で、下水道の排水基準以下まで浄化しています。
→ 当社の強み
酸洗いに関するよくある質問
Q. 酸洗いと錆取りは同じですか?
A. 錆取りは酸洗いの目的の一つです。酸洗いは錆に加えて、酸化スケールや溶接焼けの除去、不動態皮膜の再生までを含む、より広い処理です。
Q. 酸洗いで寸法は変わりますか?
A. ほとんど変わりません。表面のスケールや錆を除去する処理のため、寸法精度が重要な部品にも使えます。ただし過酸洗になると表面が溶けすぎるため、条件の管理が重要です。
Q. 酸洗い後のステンレスはどんな見た目になりますか?
A. 白みがかったマット調の銀白色になります。鏡面やヘアライン仕上げの光沢は低下するため、外観を維持したい場合は事前にご相談ください。
Q. 酸洗いの後に不動態化処理は必要ですか?
A. 酸洗い後は、空気中の酸素で自然に不動態皮膜が再生します。海水環境で使う製品など、より確実に耐食性を高めたい場合は不動態化処理の追加をおすすめします。
Q. ステンレスと鉄が溶接された製品も酸洗いできますか?
A. できます。鉄の部分をテープやフィルムでマスキングし、ステンレス面だけに酸洗い剤を吹き付けて処理します。仕上がりは浸漬とほとんど変わりません。
Q. 酸洗いした製品をもう一度酸洗いできますか?
A. 基本的には可能です。ただし処理の目的と製品の状態によって条件が変わるため、ご相談ください。
Q. 酸洗いの後に再び錆びるのはなぜですか?
A. 洗浄・中和の不足、湿気や塩分などの環境、鉄製品との接触による鉄粉の付着が主な原因です。保管時は素手で触れず、鉄製品と接触させないようにしてください。
Q. 酸洗いできる最大サイズは?
A. 浸漬の場合、最大でL13,000×W1,800×H1,200mmまで対応できます。槽に入らない製品は、吹き付けや出張施工で対応します。
Q. 酸洗いの費用はどのくらいですか?
A. タンクなどの板製品は平米単価、配管はBm単価、単純な構造物はキロ単価が基本です。複雑な製品は個別にお見積もりします。写真だけでも概算をお出しできます。
Q. 出張で酸洗いをしてもらえますか?
A. はい。設置済みのタンクや配管など、現地でしか処理できない設備に出張で対応します。北海道から沖縄、海外への出張実績もあります。
ほかのご質問はよくある質問にまとめています。
酸洗いをもっと詳しく知る|関連記事一覧
酸洗いの基礎・方法
- 酸洗いのやり方について解説!吹き付け酸洗い・浸漬法などの特徴
- 酸洗いのメリット・デメリットを解説。電解研磨やバフ研磨との比較
- 酸洗いと不動態化処理の違いとは?
- 不動態化処理(パシベート処理)の目的とメカニズムとは?
- リン酸塩処理とは?リン酸亜鉛処理とリン酸鉄処理の違い
- 化学洗浄とは?メリット・工程・薬剤の選び方
- 産業洗浄とは?高圧洗浄と化学洗浄の違い
- 酸洗いだけじゃない|メッキ・溶射・研磨まで表面処理をまるごと対応
除去したいもの別
材質別
- 鉄の酸洗い(黒皮・錆除去)における最適プロセス
- アルミの酸洗いの目的・工程・失敗しない対策
- 銅の酸洗いのポイントについて解説
- チタンの酸洗いとは?水素脆化のリスクと対策
- 真鍮の酸洗いはなぜ難しい?黄銅合金の特性とリスク
製品・設備別
- タンクの酸洗いについて解説!
- 配管の酸洗いについて解説!
- 油圧配管(油圧ライン)の酸洗いのポイント
- 熱交換器の洗浄|回収〜据え付けまで一貫対応
- 熱交換器の化学洗浄(薬品洗浄)と薬剤の選び方
- プレート熱交換器の洗浄・メンテナンス方法
- チラーの熱交換器の再生洗浄のポイント
- 使用済みターゲット材の再生洗浄によるコストダウン提案
まとめ|酸洗いのご相談は光伸産業へ
酸洗いは、酸の化学反応で金属表面の酸化スケール・溶接焼け・錆を除去し、耐食性や後工程の品質を回復させる表面処理です。仕上がりは、材質に合った薬品の選定、形状に合った方法の選択、そして処理条件と水洗・中和の管理で決まります。
光伸産業は、国内最大級の13m酸洗槽と、浸漬・吹き付け・内部循環・出張の4つの方法で、小さな部品から長尺・大型の製品まで対応します。「他社で断られた」「変色トラブルを解決したい」「まずは費用感だけ知りたい」といった段階でも、お気軽にご相談ください。
- お電話:084-953-8191(受付 8:00〜17:00/月〜金)
- ご相談・お問い合わせフォーム
- 技術資料ダウンロード
- テスト洗浄サービス